
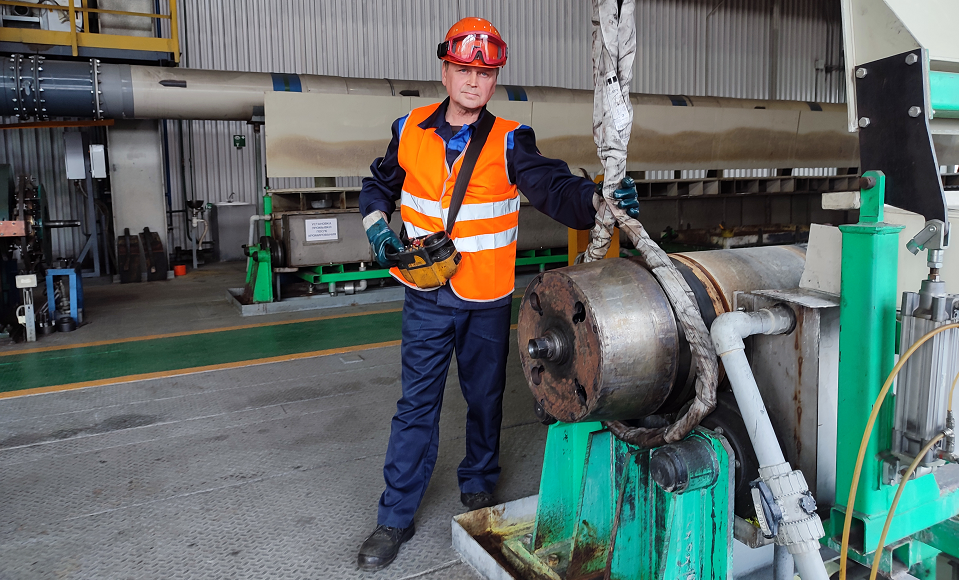
Валерий Аполлонович Вохмяков работает гальваником 5-го разряда на участке мастерской оправок цеха по производству муфт и оправок Северского трубного завода с 2014 года. Он один из тех сотрудников, которые стояли у самых истоков запуска участка, он внёс значительный вклад в его становление и развитие.
«Так сложилось, что вся моя жизнь связана с химией. 13 лет я отработал на криолитовом заводе аппаратчиком по приготовлению сернокислого алюминия. Потом на Уралгидромеди также работа была связана с химией. По иронии судьбы, я постоянно попадаю на стройки или на открытие отделений. Участвовал в возведении цехов, а потом и в их запуске. Так же вышло и здесь на СТЗ, но теперь я специально выбрал гальванику, поскольку в этом процессе достаточно хорошо разбирался»,– признаётся Валерий Вохмяков.
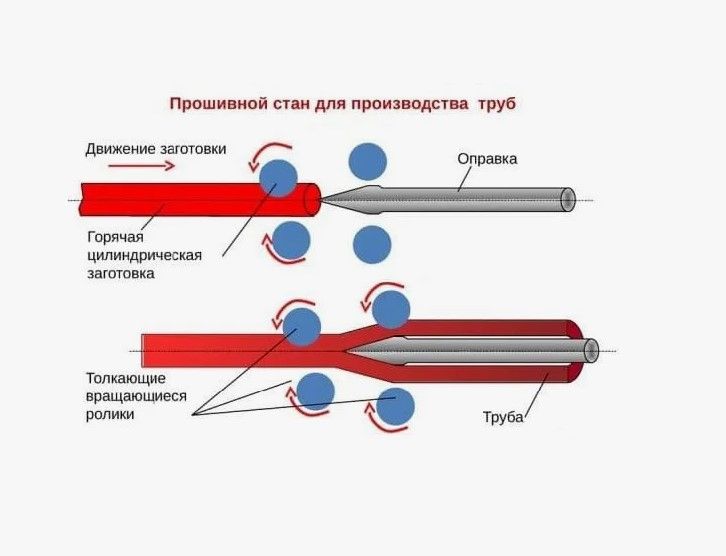
Оправка для горячего проката труб – это специальный инструмент, который используют при производстве бесшовных труб. Её ключевая задача – сформировать точный внутренний диаметр и заданную толщину стенки трубы.
Для всех типов оправок существуют свои удлинители. Они различаются по диаметрам, их разновидностей довольно много. Конструкция оправки состоит из «хвоста» и «носа». «Нос»–это передняя часть, заострённая, как торпеда. На «хвост» сначала надевается цанга. Внешний диаметр у цанг одинаковый, а внутренние – разные, что позволяет подбирать их под нужный размер.
Принцип работы похож на цанговый карандаш: на цангу надевается оснастка, протягивается и зажимается – так она надёжно фиксируется на оправке .
Личный опыт
Химия сопровождает его всю жизнь. За годы выработанного стажа это уже стало призванием, да и опыт накопился ощутимый. Валерий Вохмяков высококвалифицированный специалист, мастер своего дела. Он ответственно подходит к выполнению производственных задач, грамотно организует рабочий процесс и строго соблюдает технику безопасности. Обладает навыками оперативного решения как штатных, так и нестандартных задач, проявляя инициативу в сложных ситуациях. При запуске цеха подготовки
муфт и специалисты буквально «росли» вместе с производством.
Хромирование оправки для горячего проката труб – это способ значительно повысить её долговечность и эффективность работы. Основная цель – увеличить износостойкость инструмента, который работает в крайне агрессивных условиях. Хром улучшает её механические свойства. Он повышает твёрдость и износостойкость, а также создаёт барьер, защищающий основу от коррозии. В результате хромированная оправка служит значительно дольше – количество рабочих циклов (проходов) может вырасти в несколько раз по сравнению с необработанными аналогамиНо ничего не стоит на месте и сейчас специфика работы меняется. Например, изменились размеры оправок, которые трубопрокатный цех №1 использует на горячем стане. Они стали короче, а ванны рассчитаны на 13-метровые детали. Валерий Аполлонович является одним из разработчиков оснастки для хромирования оправок малого диаметра с поддерживающей опорой. Из-за того, что ранее размер оправки был стандартным и единым, то и оборудование для хромирования было подходящее, а сегодня приходится адаптировать его под разные параметры и диаметры, снимать часть анодов (свинцовых пластин), чтобы
оснастка не задевала их и не происходило короткого замыкания.
Суть процесса хромирования: Нанесение хромового покрытия проводится в технологической ванне. Деталь, в горизонтальном положении, частично погружена в электролит. Катодно-анодные устройства подключены по специальной схеме. Под воздействием электролиза, хром осаждается на деталь. Задача гальваника – следить за тем, чтобы этот процесс шёл без сбоев, учитывая все технические особенности оборудования.Опыт наставничества
Валерий Аполлонович, используя собственный опыт, помогает молодым работникам обучаться профессии. За годы работы он успешно подготовил пять специалистов разного возраста, передавая им свой профессиональный опыт.
Метод обучения Валерия Вохмякова строится на простом правиле: прежде всего нужно пообщаться с новичком и присмотреться к нему. Опыт подсказывает ему практически сразу, станет человек работать или нет. «Иногда приходят молчаливые люди в возрасте, но трудятся на совесть. Бывает, молодёжь сразу выдаёт результат, а порой видно: человек не на своём месте»,– поясняет наставник.
В качестве примера он вспоминает парня, на котором все поставили крест как на «необучаемом». Валерий Аполлонович решил испытать его на практике и устроил небольшую проверку: перекрыл краны и попросил найти причину поломки.
Сначала тот растерялся, но затем во всём разобрался и починил оборудование. Выяснилось, что у парня за плечами три специальности, но он боялся ответственности и работы с кранами. «Нужно было просто помочь ему преодолеть этот страх»,– резюмирует он.
Сложности профессии
Обучение гальваника занимает три месяца. За это время новичок должен освоить не только сам процесс хромирования, но и смежные навыки. Гальваник – это универсальный специалист. Он и крановщик, и стропальщик, и слесарь. Ему приходится работать с оснасткой, разбирать и собирать узлы, используя слесарный инструмент.
Производство устроено на двух уровнях: внизу расположены баки с растворами, а наверху – ванны, где непосредственно идёт процесс хромирования. Растворы подаются насосами, и задача специалиста – контролировать всю эту сложную систему труб и задвижек. Три месяца – это срок, за который человек проходит путь от ученика до самостоятельного специалиста. Поначалу он работает под присмотром наставника, а по истечении этого срока выходит в «самостоятельное плавание».
Конечно, за три месяца сложно изучить все нюансы такой масштабной системы, но база закладывается именно в этот период.
Отступление
Чтобы хоть как-то разбавить наш разговор о техпроцессе, хочется сравнить этапы хромирования оправки с тремя котлами из сказки про Конька-Горбунка. Где на выходе купающийся омолодился и, как та самая оправка, прослужил ещё долго.
«Точно! – подхватил Валерий Аполлонович. – У нас как раз три больших этапа, если не считать промежуточных: обезжиривание, хромирование и промывка. После них деталь выходит блестящая, как новенькая. А потом снова разборка оснастки, фосфатирование резьбы – и готово».
Этапы хромирования оправки
1. Монтаж технологической оснастки на оправку.
2. Обезжиривание. Горячий раствор воды с моющим средством полностью удаляет маслянные плёнки. Это критически важно: любые жировые следы помешают надёжному сцеплению хрома сметаллом.
3. Промывка после обезжиривания. Деталь ополаскивают в слабоконцентрированном моющем растворе, затем чистой водой.
4. Хромирование. Процесс хромирования происходит в автоматическом режиме с заранее установленными параметрами, в три этапа.
1)Прогрев. Оправка находится непосредственно в электролите хромирования. Деталь прогревается за счёт горячего электролита.
2) Обратный ток: на оправку подаётся положительный потенциал, на аноды отрицательный. Удаление оксидной плёнки.
3) Прямой ток. На оправку подаётся отрицательный потенциал, на аноды положительный. Осаждение анионов хрома на оправку.
Раствор электролита циркулирует с помощью насосов.
5. Промывка оправки после хромирования. Смываются остатки электролита.
6. Демонтаж оснастки с оправки.
7. Фосфатирование резьбового соединения.
P. S. Конечно же, я спросила, откуда такое замечательное отчество у Валерия Аполлоновича, он сказал, что от бабушки, она сына Аполлоном назвала. Это имя в их роду и окружении было не редким.
Как минимум, три Аполлона было среди родни.
Татьяна Чайковская, Рабочая правда
На верхнем фото: Валерий Аполлонович занимался первой сборкой новой оснастки. Конструкция продумана так, что в центр оправки вставляется специальный удлинитель. Это позволяет адаптировать её под заводское оборудование, ведь габариты ванн фиксированы и их невозможно изменить. Благодаря системе сменных удлинителей эту проблему решили. Если меняется длина детали и поступает на хромирование короткая оправка, то разбирается узел, меняется вставка и работа продолжается. Первый же опыт показал эффективность такого решения. Оснастка работает исправно, а качество хромирования остается стабильно высоким.